

1.makro temizleme durumu karşılaştırması
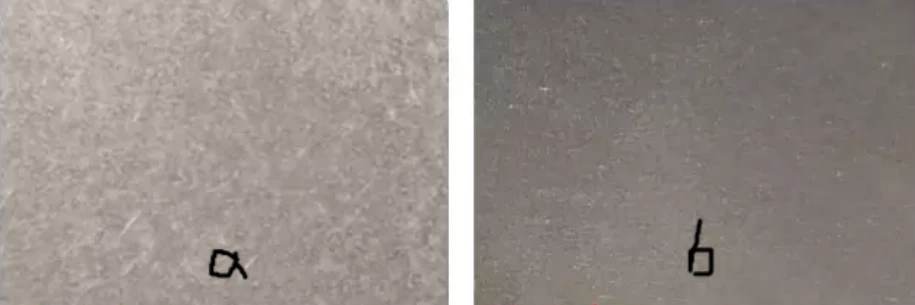
Alüminyum alaşımlı yüzeyin kaplama katmanının darbeli yıkamayla temizlenmesi için tercih edilen parametrelerin sonuçları Şekil a'da gösterilmektedir ve alüminyum alaşımlı yüzeyin kaplama katmanının sürekli ışıkla temizlenmesi için tercih edilen parametreler Şekil b'de gösterilmektedir. Darbeli ışık temizliğinin kullanılmasından sonra numunenin yüzeyi tamamen çıkarılır, numune yüzeyi metalik bir beyaza dönüşür ve numune alt tabakasına neredeyse hiç zarar gelmez. Sürekli ışık temizliğinin kullanılmasından sonra, numunenin yüzeyindeki boya tabakası tamamen kaldırılır, ancak numunenin yüzeyi gri siyah görünür ve numunenin alt tabakası da mikro erime fenomeni gibi görünür. Bu nedenle sürekli ışık kullanımının darbeli ışıkla karşılaştırıldığında alt tabakaya zarar verme olasılığı daha yüksektir.
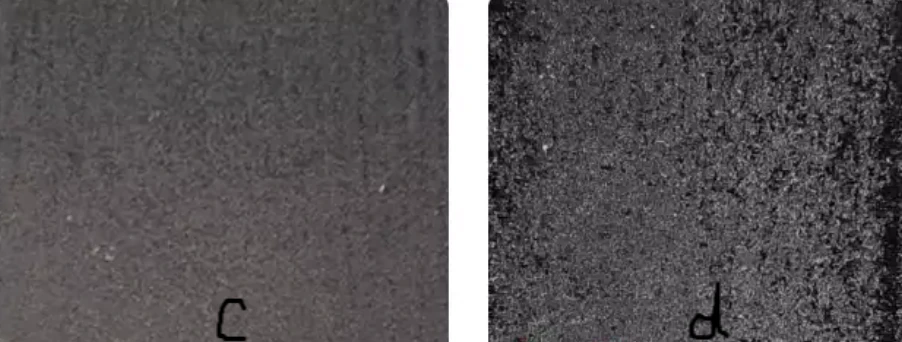
Karbon çeliğinden yüzey boya katmanının temizlenmesi için tercih edilen darbeli temizleme parametrelerinin sonuçları Şekil c'de gösterilmektedir ve karbon çeliğinden yüzey boya katmanının sürekli ışıkla temizlenmesinin tercih edilen parametreleri Şekil d'de gösterilmektedir. Darbeli ışık temizliği kullanıldıktan sonra numune yüzeyindeki boya tabakası tamamen kaldırılır, numunenin yüzeyi gri ve siyah olur ve numune alt tabakasındaki hasar küçüktür. Sürekli ışıkla temizlemenin ardından, numunenin yüzeyindeki boya tabakası tamamen çıkarılır, ancak numunenin yüzeyi derin bir siyah gösterir; bu, numunenin yüzeyinin büyük bir yeniden erime olgusuna sahip olduğu sezgisel olarak görülebilir. Bu nedenle sürekli ışık kullanımının darbeli ışıkla karşılaştırıldığında alt tabakaya zarar verme olasılığı daha yüksektir.
2. Mikroskop mikroskobik morfolojisinin karşılaştırılması
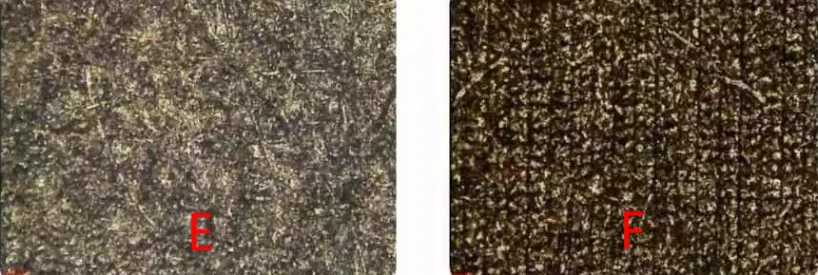
Şekil E'de, alüminyum alaşımının yüzeyini temizlemek için darbeli polisaj kullanımından sonra numunenin yüzeyindeki boyanın tamamen çıkarıldığı, numunenin yüzey hasarının küçük olduğu ve lazer çizgilerinin olmadığı görülebilmektedir. Şekil F'de gösterildiği gibi numune tablasının sürekli ışıkla temizlenmesi durumunda boya da tamamen çıkarılır, ancak numunenin yüzeyinde yeniden erime olayı daha ciddi görünür ve lazer çizgileri ortaya çıkar.
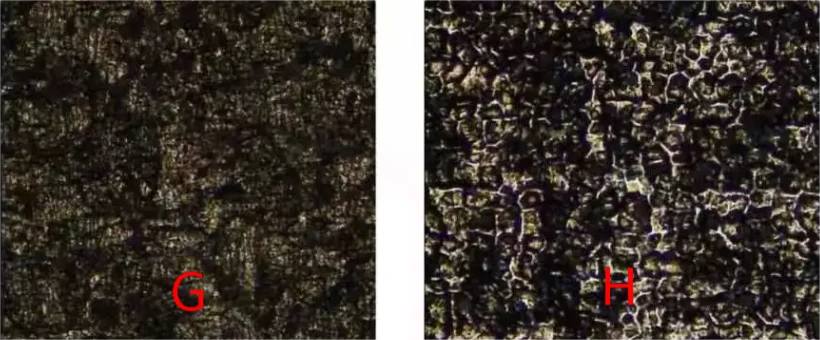
Şekil G'den, karbon çeliğinin yüzeyini temizlemek için darbeli parlatma kullanımından sonra numunenin yüzeyindeki boyanın tamamen çıkarıldığı, numunenin yüzey hasarının küçük ve yüzeyin nispeten daha temiz olduğu görülebilir. temizlikten sonra düz. Şekil H boyasında gösterildiği gibi sürekli ışıkla temizlenen numune yüzeyinin kullanımı da tamamen kaldırılmıştır, ancak numune yüzeyi daha ciddi bir yeniden erime olgusu gibi görünmektedir ve numune yüzeyi düzensizdir.
3.Malzeme yüzey pürüzlülüğü karşılaştırması
Aşağıdaki şekil lazer boyanın çıkarılmasından sonraki yüzey pürüzlülüğünü göstermektedir. Şekilden, alüminyum alaşımlı yüzey boya tabakasının lazerle temizlenmesinden sonra darbe ışığının numunenin yüzeyine çok az zarar verdiği, dolayısıyla temizlenen numunenin yüzey pürüzlülüğünün orijinal malzemeye yakın olduğu görülmektedir. Sürekli ışık temizliğinden sonra numunenin yüzeyindeki hasar büyüktür, dolayısıyla temizlenen numunenin yüzey pürüzlülüğü, orijinal malzemenin pürüzlülüğünün 1,5 katı ve darbeli ışık temizliğinin yüzey pürüzlülüğünün 1,7 katıdır.
Karbon çeliğin yüzey kaplamasının lazerle temizlenmesinden sonra numunenin yüzey hasarı küçüktür, dolayısıyla temizlenen numunenin yüzey pürüzlülüğü orijinal malzemeye yakın veya hatta orijinal malzemeden daha düşüktür. Sürekli ışık temizliğinden sonra numunenin yüzeyindeki hasar büyüktür, dolayısıyla temizlenen numunenin yüzey pürüzlülüğü, orijinal malzemenin pürüzlülüğünün 1,5 katı ve darbeli ışık temizliğinin yüzey pürüzlülüğünün 1,7 katıdır.
4. Temizleme verimliliğinin karşılaştırılması
Alüminyum alaşımlı yüzeyin boya çıkarılmasında, darbeli ışığın boya çıkarma verimliliği, sürekli ışığa göre çok daha yüksektir; bu, sürekli ışığa göre 7,7 kat daha yüksektir. Darbeli ışığın temizleme verimliliği 2,77 m2/saat, sürekli ışığın temizleme verimliliği ise 0,36 m2/saattir.
Karbon çeliği yüzeyinin boya çıkarılmasında, darbeli ışığın boya çıkarma verimliliği de sürekli ışığa göre daha yüksektir, bu da sürekli ışığa göre 3,5 kat daha yüksektir. Darbeli ışığın temizleme verimliliği 1,06 m2/saat, sürekli ışığın temizleme verimliliği ise 0,3 m2/saattir.
Çözüm
Deney, hem CW lazerin hem de darbeli lazerin malzemenin yüzeyindeki boyayı çıkarabildiğini ve temizleme etkisi elde edebildiğini göstermektedir.
Aynı güç koşulu altında darbeli lazerin temizleme verimliliği, sürekli lazerinkinden çok daha yüksektir. Aynı zamanda darbeli lazer, ısı girişini daha iyi kontrol edebilir ve alt tabaka sıcaklığının çok yüksek olmasını veya mikro erimeyi önleyebilir.
CW lazerler fiyat açısından avantajlıdır ve yüksek güçlü lazerler kullanarak darbeli lazerlerle verimlilik arasındaki boşluğu kapatabilir, ancak yüksek güçlü CW ışığının ısı girişi daha fazladır ve alt tabakaya verilen hasar da artacaktır. Bu nedenle uygulama senaryosunda ikisi arasında temel farklılıklar vardır.
Yüksek hassasiyet, alt tabaka sıcaklığının sıkı bir şekilde kontrol edilmesi ihtiyacı, kalıplar gibi alt tabaka kayıpsız uygulama senaryoları gerektiren durumlarda darbeli bir lazer seçmelisiniz. Bazı büyük çelik yapılar, boru hatları vb. için büyük hacim ve hızlı ısı dağılımı nedeniyle alt tabaka hasarı gereksinimleri yüksek değildir; sürekli lazeri seçebilirsiniz.


